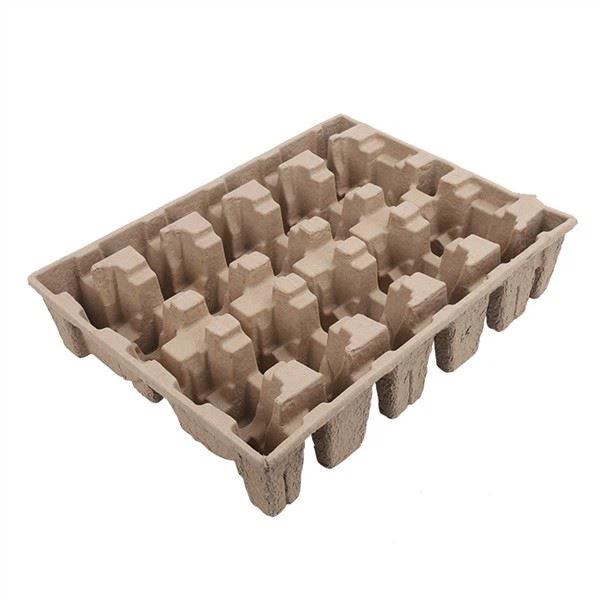
Rozhodli jste se nahradit pěnu EPS lisovanou buničinou. Možná je to proto, že vaše město nebo stát zakázal pěnu. Možná je to proto, že vaši zákazníci požadují udržitelné obaly. Možná je to proto, že váš generální ředitel stanovil cíl pro snížení plastů. Nebo je to možná proto, že jste to spočítali a zjistili jste, že lisovaná buničina je ve skutečnosti levnější na základě celkových-nákladů. Ať už je důvod jakýkoli, stojíte nyní před praktickou otázkou: jak vlastně provést přechod? Nahrazení pěny lisovanou buničinou není tak jednoduché jako výměna jednoho materiálu za jiný - dva materiály mají odlišné vlastnosti, konstrukční omezení, výrobní procesy a výkonnostní profily. Design, který funguje pro pěnu, nemusí fungovat pro lisovanou buničinu a naopak. Správně provedená změna může snížit náklady, zlepšit udržitelnost a zlepšit vnímání značky. Nesprávné provedení může vést k poškození produktu, stížnostem zákazníků a nákladným zpožděním. V tomto článku poskytujeme praktického,{11}}krok za{12}}krokem implementačního průvodce pro nahrazení pěny EPS lisovanou buničinou -, který zahrnuje posouzení proveditelnosti, návrh a prototypování, testování a ověřování, náběh{14}}výroby, analýzu nákladů, běžná úskalí a{15}}případové studie ze skutečného světa. Ať už jste obalový inženýr, produktový manažer, odborník na nákup nebo manažer udržitelnosti, tato příručka by vám měla poskytnout znalosti a nástroje k úspěšnému přechodu.
Krok 1: Posouzení proveditelnosti - Je lisovaná buničina vhodná pro vaši aplikaci?
Než investujete čas a peníze do designu a prototypování, je důležité posoudit, zda je lisovaná buničina životaschopnou náhradou pro vaši konkrétní aplikaci. Ne každou pěnovou aplikaci lze nahradit lisovanou buničinou - a pokusy vynutit si fit tam, kde žádná neexistuje, povede k frustraci a plýtvání zdroji. Zde je návod, jak provést posouzení proveditelnosti.
1.1 Definujte svůj aktuální obal a jeho požadavky.Začněte tím, že podrobně zdokumentujete své aktuální balení pěny:
- Informace o produktu:co balíš? Rozměry, hmotnost, materiál, křehkost, hodnota, nějaké speciální vlastnosti (statická -citlivost, teplota-citlivá, kontakt s potravinami-, ostré hrany)?
- Současný design obalu:Jak vypadá pěnová vložka? Rozměry, hustota, tloušťka stěny, uspořádání dutin, nějaké speciální vlastnosti (panty, zámky, vlastní tvary)?
- Požadavky na výkon:Co musí obal splňovat? Požadavky na pádový test (ISTA 3A? 2A? Vlastní?), požadavky na vibrace, požadavky na kompresi/vrstvu, teplotní rozsah, rozsah vlhkosti, požadavky na ESD?
- Objem a časová osa:Jaký je váš roční objem? Počáteční množství objednávky? Kdy potřebujete první výrobní dodávku?
- Aktuální cena:Jaké jsou vaše současné náklady na balení? Náklady na nástroje? Cena dopravy? Náklady na likvidaci? (Budete to potřebovat pro pozdější srovnání nákladů.)
1.2 Posuďte možnosti lisované buničiny podle vašich požadavků.Jakmile zdokumentujete své požadavky, posuďte, zda je lisovaná buničina může splnit:
- Ochrana:Může lisovaná buničina poskytnout požadovanou ochranu proti pádu, vibracím a stlačení? U většiny produktů (do 5-10 kg) je odpověď ano – pokud jsou správně navrženy. U velmi těžkých produktů (20 kg+), velmi křehkých produktů (např. přesné nástroje) nebo produktů s velmi specifickými požadavky na odpružení může být nutné kombinovat lisovanou buničinu s jinými materiály (např. vlnité vložky, vzduchové polštáře) nebo nemusí být vhodné.
- ESD:Pokud je váš produkt -citlivý na statickou elektřinu, může bezpečná lisovaná buničina ESD{1}} poskytnout požadovanou úroveň odolnosti? Pro většinu elektroniky (povrchový odpor 10^6-10^9 ohmů) ano. U velmi citlivých součástí (třída 0, < 250 V) můžete potřebovat dodatečnou ESD ochranu (např. ESD bezpečný sáček uvnitř lisovaného zásobníku na buničinu).
- vlhkost:Bude obal používán v-prostředí s vysokou vlhkostí nebo přijde do kontaktu s vodou? Pokud ano, budete potřebovat povlaky odolné proti vlhkosti{{1} nebo pryskyřice s pevností za mokra -, které jsou dražší, ale jsou dostupné. Pro aplikace s extrémní vlhkostí (např. balení mořských plodů, kontakt s ledem) nemusí být lisovaná buničina vhodná.
- Teplota: Will the packaging be exposed to extreme temperatures? Molded pulp handles a wide range (-40 to +220 degrees Celsius), so this is rarely a constraint - but if your application involves very high temperatures (>220C) nebo velmi rychlé změny teploty, ověřte u výrobce.
- Kontakt s potravinami:Pokud bude obal v kontaktu s potravinami, může lisovaná buničina splňovat předpisy o bezpečnosti potravin (FDA, EFSA, GB)? Ano - s potravinářskou-vlákninou a přísadami. Ověřte, že výrobce může poskytnout požadovanou dokumentaci shody.
- Estetika:Jakou úroveň povrchové úpravy a kvality tisku potřebujete? Pro prémiové/spotřebitelské-balení budete potřebovat tepelně tvarovanou (za horka-lisovanou) lisovanou buničinu s hladkým povrchem. Pro průmyslové/ochranné obaly (které spotřebitelé nevidí) postačí standardní transfer{3}}tvarovaná buničina.
1.3 Proveďte předběžné srovnání nákladů.Zatímco podrobná analýza nákladů přijde později (krok 5), vyplatí se provést předběžné srovnání ve fázi proveditelnosti, abyste zajistili, že lisovaná buničina bude v rámci vašeho rozpočtu:
- Nástroje:Nástroje z lisované buničiny (1 500 $-12 000 $) jsou obvykle levnější než nástroje z pěny (3 000 – 15 000 $) – ověřte si však pro svůj konkrétní návrh.
- Za-jednotkové náklady na materiál:Lisovaná buničina je u stejného produktu obvykle o 10-30 % dražší na jednotku než pěna EPS – to se však liší podle objemu, složitosti designu a typu materiálu.
- Celkové náklady na vlastnictví:Když vezmete v úvahu nástroje, dopravu (tvarovaná buničina je vnořená, což snižuje objem), likvidaci (pěna může zahrnovat poplatky za skládkování nebo daně) a poplatky EPR (pěna má vyšší poplatky EPR), lisovaná buničina je často srovnatelná nebo levnější než pěna na základě celkových{0}}nákladů.
- Práh hlasitosti:Lisovaná buničina má minimální objednané množství (MOQ) obvykle 1 000-5 000 jednotek. Pokud je váš objem nižší než toto, lisovaná buničina nemusí být nákladově-efektivní (jednotkové náklady budou vysoké kvůli nákladům na nastavení).
1.4 Identifikujte potenciální showstopery.Nakonec identifikujte všechny potenciální požadavky na zarážky -, které lisovaná buničina jednoduše nemůže splnit, bez ohledu na to, jak dobře navržená:
- Velmi vysoké požadavky na odpružení při nízké hustotě:Uzavřená buněčná struktura pěny EPS- poskytuje vynikající odpružení při velmi nízké hustotě. U produktů, které vyžadují ultra-měkké tlumení (např. velmi jemné nástroje, přesná optika), lisovaná buničina nemusí odpovídat tlumícímu výkonu pěny.
- Tepelná izolace:EPS pěna je vynikající tepelný izolant (používá se v chladičích, izolovaných přepravních kontejnerech). Lisovaná buničina není dobrým tepelným izolantem -, pokud vaše aplikace vyžaduje tepelnou izolaci (např. produkty citlivé na teplotu přepravy-, jako jsou léčiva nebo potraviny), samotná lisovaná buničina nemusí stačit. Možná budete muset kombinovat s jinými izolačními materiály (např. vlnitá, celulózová izolace) nebo použít jiný materiál.
- Velmi velké produkty:Stroje na tváření lisované buničiny mají limity velikosti - obvykle 600 x 800 mm pro oblast tváření. Pokud je váš produkt větší než toto (např. velký nábytek, spotřebiče), možná budete muset místo jedné vložky - použít více lisovaných celulózových součástí (např. chrániče rohů, chrániče hran) nebo použít jiný materiál.
- Velmi tenké stěny s vysokou přesností:Zatímco tepelně tvarovaná buničina může dosáhnout tenkých stěn (1 mm) a těsných tolerancí (±0,2 mm), nemůže se vyrovnat přesnosti vstřikování-tvarovaného plastu (±0,05 mm) ani ultra-tenkým stěnám tepelně tvarovaného plastu (0,2 mm). Pokud vaše aplikace vyžaduje ultra-vysokou přesnost nebo ultra{8}}tenké stěny, lisovaná buničina nemusí být vhodná.
Pokud se na vaši aplikaci nevztahuje žádná z těchto zarážek, lisovaná buničina je pravděpodobně životaschopnou náhradou - a můžete přejít do fáze návrhu.
Krok 2: Návrh a prototypování - Vytvoření funkčního designu lisované buničiny
Jakmile potvrdíte proveditelnost, dalším krokem je navržení lisované celulózové vložky a vytvoření prototypů. Toto je nejkritičtější fáze - dobře-navržená vložka poskytne vynikající ochranu a bude nákladově-efektivní; špatně navržený způsobí poškození produktu a nákladné přepracování.
2.1 Vyberte správný typ lisované buničiny.Prvním návrhovým rozhodnutím je výběr mezi dvěma hlavními procesy lisování buničiny:
- Přenos-tvarovaný (standardní):Texturovaný povrch, volnější tolerance (±0,5-1mm), silnější stěny (1,5-3mm), nižší cena. Nejlepší pro průmyslové/ochranné obaly, kde na estetice nezáleží.
- Tepelně tvarované (lisované za tepla-):Hladký, matný, sametový-povrch, užší tolerance (±0,2{4}}0,5 mm), tenčí stěny (1–2 mm), vyšší cena. Nejlepší pro spotřebitelské/prémiové balení, kde záleží na estetice.
Pro většinu aplikací výměny pěny (kde byla pěnová vložka uvnitř přepravní krabice a spotřebitelé ji neviděli) je obvykle postačující -formovaná buničina - a cenově-efektivnější. Pokud spotřebitelé vložku uvidí (např. maloobchodní balení, dárkové balení, rozbalení DTC), je lepší volbou tepelně tvarované.
2.2 Návrh pro proces lisované buničiny.Tvarovaná buničina má specifická konstrukční omezení, která se liší od pěny. Design, který funguje pro pěnu, nemusí být vyrobitelný z lisované buničiny. Klíčové aspekty designu:
- Úhly ponoru:Tvarovaná buničina vyžaduje úhel tahu minimálně 3-5 stupňů (5-7 stupňů pro hluboké tažení), aby se produkt mohl uvolnit z formy. Ostré svislé stěny (běžné u pěny) je obtížné nebo nemožné vyjmout z lisované buničiny. Pokud má váš současný pěnový design svislé stěny, budete muset přidat úhly ponoru.
- Tloušťka stěny:Standardní transfer{0}}lisovaná buničina má minimální tloušťku stěny 1,5 mm; tepelně tvarovaný má minimálně 1 mm. Pěnou lze dosáhnout mnohem tenčích stěn (0,5 mm). Pokud má váš pěnový design velmi tenké stěny, možná je budete muset zahustit pro lisovanou buničinu -, což zvyšuje spotřebu materiálu a náklady.
- Podříznutí:Podříznutí (vlastnosti, které zabraňují uvolnění produktu z formy) jsou u lisované buničiny obtížné. Pěna může pojmout podříznutí u forem s bočním{1}}působením, ale formovaná buničina obvykle nikoli. Pokud má váš pěnový design podříznutí, budete muset upravit design, abyste je odstranili, nebo použít více-dílnou sestavu lisované buničiny.
- Rohové poloměry:Tvarovaná buničina vyžaduje zaoblené rohy (minimální poloměr 2 mm) - ostré rohy se obtížně tvarují a mohou způsobit koncentraci napětí. Pěnou lze dosáhnout ostřejších rohů. Pokud má váš pěnový design ostré rohy, budete muset přidat poloměry.
- Poměr-k-šířce:Velmi hluboké tažení (poměr hloubky{0}}k{1}}šířce > 1:1) může být u lisované buničiny náročné - vlákno se nemusí ukládat rovnoměrně v hlubokých, úzkých dutinách. Pokud má váš pěnový design velmi hluboké dutiny, možná budete muset upravit design nebo použít více-dílnou sestavu.
- Žebrování a zvlnění:Na rozdíl od pěny (která má všude stejnoměrnou hustotu) lisovaná buničina spoléhá na žebrování a zvlnění pro pevnost. Strategické žebrování může výrazně zvýšit pevnost podnosu a stohovatelnost bez zvýšení tloušťky stěny. Spolupracujte s výrobcem na optimalizaci vzoru žebrování pro váš produkt a požadavky na zatížení.
2.3 Optimalizujte ochranu.Jakmile je vytvořen základní design, optimalizujte jej pro ochranu:
- Vlastní střih:Navrhněte dutiny tak, aby mezi produktem a stěnou dutiny byly bezpečné, ale ne příliš těsné - vůle 0,2-0,5 mm (tepelně tvarované) nebo 0,5–1 mm (transferově tvarované).
- Variabilní tloušťka stěny:Používejte silnější stěny v oblastech s vysokým{0}}namáháním (pod produktem, kolem křehkých součástí) a tenčí stěny v oblastech s nízkým{1}}namáháním (mezi dutinami, na okrajích). To optimalizuje využití materiálu a náklady a zároveň poskytuje cílenou ochranu.
- Zóny tlumení:Navrhněte specifické tlumící zóny kolem křehkých oblastí (např. zapuštěná oblast kolem obrazovky smartphonu, extra žebrování kolem hrdla skleněné láhve). Tyto zóny poskytují dodatečnou absorpci energie tam, kde je to nejvíce potřeba.
- Stohovací design:Zahrňte funkce zarovnání stohování (rohové sloupky, zvýšené okraje, zámkové prvky), aby se zajistilo bezpečné stohování zásobníků a přenos nákladu přes nejsilnější části zásobníku (ne přes dutiny).
2.4 Vytvářejte prototypy a opakujte je.Jakmile je návrh dokončen na papíře (nebo v CAD), vytvořte fyzické prototypy pro testování a hodnocení:
- Prototypové metody:Prototypy lisované buničiny se obvykle vyrábějí pomocí skutečné výrobní formy (protože 3D tisk nereplikuje proces lisované buničiny dobře). To znamená, že budete muset investovat do nástrojů, než získáte funkční prototypy. Někteří výrobci nabízejí "soft tooling" (levnější, kratší-formy s kratší životností) pro prototypování - zeptejte se na tuto možnost.
- Časová osa prototypu:Výroba nástrojů obvykle trvá 2-4 týdny a vzorkování prototypu trvá 1–2 týdny – celkem 3–6 týdnů od schválení návrhu po první prototypy.
- Množství prototypu:Vyžádejte si 20-50 kusů prototypů pro testování a hodnocení.
- Opakování:Očekávejte 1-3 kola revizí návrhu na základě testování prototypu. Mezi běžné revize patří: úprava velikosti dutiny pro lepší přizpůsobení, přidání žebrování pro pevnost, úprava tloušťky stěny pro optimální tlumení, úprava úhlů úkosu pro snazší vyjmutí z formy. Každá revize obvykle trvá 1-2 týdny (úprava formy + nové prototypy).
2.5 Spolupracujte se zkušeným výrobcem.Ve fázi návrhu a prototypování se vyplatí spolupráce se zkušeným výrobcem lisované buničiny. Dobrý výrobce: (a) přezkoumá váš návrh z hlediska vyrobitelnosti a navrhne vylepšení; (b) optimalizovat design pro váš konkrétní produkt a požadavky na ochranu; (c) poskytovat pokyny pro návrh týkající se úhlů úkosu, tloušťky stěny, žebrování a dalších specifických aspektů- formované buničiny; (d) vytvářet vysoce-kvalitní nástroje a prototypy; (e) rychle opakujte na základě vaší zpětné vazby. Ve společnosti Hesheng máme tým zkušených konstruktérů, kteří se specializují na design lisované buničiny -, a úzce spolupracujeme s našimi zákazníky v každé fázi procesu navrhování a prototypování.
Krok 3: Testování a ověření - Prokázání funkčnosti nového obalu
Jakmile budete mít prototypy, které vypadají a vypadají správně, dalším krokem je přísné testování a ověřování. Zde prokážete, že obal z lisované buničiny poskytuje vašemu produktu dostatečnou ochranu -, než se zavážete k plné výrobě. Přeskočení nebo uspěchání této fáze je jednou z nejčastějších (a nákladných) chyb v projektech výměny pěny.
3.1 Definujte kritéria testu.Před testováním definujte jasná kritéria vyhovění/neúspěchu na základě vašeho produktu a požadavků na dopravu:
- Pádový test:Jaká výška pádu? Jaké orientace (plochy, hrany, rohy)? Kolik kapek? Jaká je maximální přijatelná míra poškození? (Typické: pády z 1,2 m na všechny plochy, hrany, rohy; 0 % katastrofické poškození,<2% minor damage.)
- Vibrační test:Jaký vibrační profil? Jaké trvání? Jaký je maximální přijatelný pohyb produktu nebo otěr? (Typické: náhodné vibrace ISTA 3A, 0,5–100 Hz, 60+ minut; žádný pohyb produktu, žádné poškození oděrem.)
- Test komprese/hromadění:Jaké zatížení? Jaké trvání? Jaká je maximální přípustná deformace? (Typické: 2x očekávané zatížení zásobníku, 24 hodin;<5% deformation, no collapse.)
- Test teploty/vlhkosti:Jaký teplotní rozsah? Jaká vlhkost? Jaké trvání? (Typické: -10 až +40 stupňů Celsia, 30-80 % RH, 72 hodin; žádné snížení výkonu.)
- ESD test (pokud existuje):Jaký rozsah povrchového odporu? Jaká doba vybíjení náboje? (Typické: 10^6-10^9 ohmů,<2 seconds charge decay.)
- Test bezpečnosti potravin (pokud existuje):Jaké předpisy? Jaké migrační limity? (Typické: FDA 21 CFR, EFSA 10/2011 nebo GB 4806; žádná migrace nad stanovené limity.)
3.2 Proveďte laboratorní testování.Proveďte testy v kvalifikované laboratoři pro testování obalů (nebo -vlastně, pokud máte vybavení):
- Pádový test:Použijte kapkový tester (nebo ruční kapky pro předběžné testování). Zabalte produkt do lisované celulózové vložky (ve vaší přepravní krabici) a spusťte z určené výšky ve všech směrech. Po každém pádu zkontrolujte výrobek, zda není poškozen. Zaznamenejte maximální zrychlení (g-síla) pomocí akcelerometru, pokud je k dispozici.
- Vibrační test:Použijte vibrační stůl (třepačku) se stanoveným vibračním profilem. Zabalte výrobek a proveďte vibrační test po stanovenou dobu. Po zkoušce zkontrolujte výrobek, zda se nepohybuje, oděr a poškození.
- Zkouška komprese:Použijte kompresní tester (nebo stohovací závaží) k aplikaci stanoveného zatížení po uvedenou dobu. Změřte deformaci před, během a po zkoušce. Zkontrolujte zhroucení nebo trvalou deformaci.
- Test teploty/vlhkosti:Použijte komoru pro ochranu životního prostředí k vystavení zabaleného produktu specifikované teplotě a vlhkosti po stanovenou dobu. Po testu proveďte test pádem, abyste ověřili, že obal stále poskytuje dostatečnou ochranu (vlhkost může změkčit formovanou buničinu a snížit pevnost).
- ESD test:Změřte povrchový odpor pomocí megaohmetru nebo měřiče povrchového odporu. Změřte dobu doznívání nabití pomocí monitoru nabíjecí desky. Ověřte, zda jsou výsledky v určeném rozsahu.
- Test bezpečnosti potravin:Odešlete vzorky do kvalifikované laboratoře pro testování bezpečnosti potravin pro testování migrace a ověření souladu.
3.3 Provádění polních zkoušek.Laboratorní testování je důležité, ale nemůže plně napodobit skutečné-světové přepravní podmínky. Provádějte terénní zkoušky odesláním skutečných objednávek prostřednictvím vašeho distribučního řetězce:
- Zkušební velikost:Začněte s malou zkušební verzí (50-200 zásilek) do několika reprezentativních destinací (místní, regionální, dálkové, mezinárodní).
- Sledování:Zahrňte do některých zásilek monitorovací zařízení (např. indikátory ShockWatch, záznamníky teploty/vlhkosti) pro měření skutečného namáhání během přepravy.
- Inspekce:Při příjezdu zásilky zkontrolujte -, zkontrolujte, zda nejsou poškozeny produkty, obaly a jakékoli problémy. Sbírejte zpětnou vazbu od příjemců (pokud je to možné).
- Srovnání:Porovnejte výsledky terénních zkoušek s vašimi aktuálními výsledky pěnového balení (míra rozbití, míra poškození, stížnosti zákazníků). Pokud jsou výsledky lisované buničiny srovnatelné nebo lepší než u pěny, jste připraveni k výrobě. Pokud ne, identifikujte problémy a upravte návrh.
3.4 Ověření se zúčastněnými stranami.Než přistoupíte k výrobě, ověřte nový obal všem příslušným zainteresovaným stranám:
- Provozní/skladový tým:Mohou efektivně zabalit produkt s novou vložkou? Existují nějaké problémy s rychlostí balení, ergonomií nebo kompatibilitou se stávajícím vybavením?
- Kvalitní tým:Splňuje nový obal standardy kvality? Existují nějaké problémy s kvalitou (závady, nekonzistence, znečištění)?
- Tým zákaznických služeb:Vyskytly se během zkušebního provozu nějaké stížnosti zákazníků na nový obal?
- Tým udržitelnosti:Splňuje nový obal cíle udržitelnosti? Lze environmentální přínosy kvantifikovat a komunikovat?
- Marketingový tým:Lze nový obal použít jako marketingový odlišení? Existují nějaké příležitosti pro branding nebo zasílání zpráv?
Jakmile se všechny zúčastněné strany odhlásí, jste připraveni k výrobě.
Krok 4: Nárůst produkce-Vzestup - Škálování ze zkušební verze na plnou produkci
S ověřenými prototypy a odhlášením-zúčastněných stran jste připraveni přejít na plnou produkci. Neskákejte však rovnou z 200 zkušebních jednotek na 200 000 produkčních jednotek - postupný nárůst-snižuje riziko a umožňuje vám zachytit problémy dříve, než se prodraží.
4.1 Fáze 1: Malá výrobní série (1 000-5 000 jednotek).Začněte s malou výrobní sérií, abyste ověřili výrobní proces:
- Účel:Ověřte, že výrobce dokáže vyrobit vložku konzistentně ve výrobní kvalitě; identifikovat jakékoli výrobní problémy (závady, nekonzistence, variace procesu); validovat balení při objemu výroby.
- Časová osa:2-4 týdny od objednání po dodání (v závislosti na aktuálním vytížení výrobce).
- Inspekce:Proveďte vstupní kontrolu kvality celé výrobní série - zkontrolujte rozměry, hmotnost, kvalitu povrchu, vady a funkčnost. Pokud je míra závad nad vaší prahovou hodnotou (obvykle<2%), work with the manufacturer to identify and correct the root cause before proceeding.
- Použití v terénu:Použijte malou produkční sérii pro skutečné zásilky - i nadále sledujte poruchovost a zpětnou vazbu od zákazníků.
4.2 Fáze 2: Střední výrobní série (10 000-50 000 jednotek).Jakmile je malá výrobní série ověřena, škálujte ji na střední sérii:
- Účel:Ověřte kapacitu a konzistenci výrobce při vyšším objemu; optimalizovat výrobní proces z hlediska účinnosti a nákladů; vytvořit inventář pro úplný přechod.
- Časová osa:3-6 týdnů od objednání po dodání.
- Optimalizace procesu:Spolupracujte s výrobcem na optimalizaci výrobního procesu - upravte parametry tvarování, dobu sušení, ořezávání a konečnou úpravu, abyste snížili vady, zlepšili konzistenci a zvýšili rychlost výroby.
- Optimalizace nákladů:S rostoucím objemem by se měly jednotkové náklady-snižovat (úspory z rozsahu). Spolupracujte s výrobcem na identifikaci příležitostí k optimalizaci nákladů - snížení materiálu, optimalizace procesů, vylepšení designu.
4.3 Fáze 3: Plná produkce (50,000+ jednotek).Jakmile je střední série ověřena, přejděte na plnou produkci:
- Účel:Plně nahraďte pěnu lisovanou buničinou pro produktovou řadu.
- Časová osa:Průběžně - stanovte pravidelný plán výroby na základě vaší prognózy poptávky.
- Správa dodavatelů:Zaveďte program pravidelného sledování kvality - vstupní inspekce každé šarže, pravidelné audity zařízení výrobce, pravidelné kontroly výkonu (kvalita, dodávka, cena, schopnost reagovat).
- Neustálé zlepšování:Pokračujte v optimalizaci návrhu a procesu - hledejte příležitosti ke snížení spotřeby materiálu, zlepšení ochrany, snížení nákladů a zlepšení udržitelnosti. Nastavte si pravidelný cyklus kontrol (čtvrtletní nebo polo{2}}ročně), abyste mohli posoudit výkon a identifikovat příležitosti ke zlepšení.
4.4 Správa přechodného období.Během přechodu z pěny na lisovanou buničinu budete mít pravděpodobně oba materiály na skladě -, spravujte to opatrně:
- Plánování zásob:Naplánujte si přechod tak, abyste minimalizovali nadbytečné zásoby pěny (se kterými budete uvíznout) a vyhněte se zásobám lisované buničiny (což by mohlo zpozdit zásilky). Spolupracujte se svým dodavatelem pěny na snížení nebo zastavení objednávek a spolupracujte se svým dodavatelem lisované buničiny, abyste zajistili odpovídající dodávky.
- Sdělení:Sdělte změnu svým zákazníkům (pokud je obal viditelný) - mnoho zákazníků ocení zlepšení udržitelnosti, ale někteří mohou mít otázky nebo obavy. Připravte si stručné často kladené otázky nebo body pro rozhovor pro svůj tým zákaznických služeb.
- Dokumentace:Aktualizujte své specifikace balení, normy kvality, pracovní pokyny a smlouvy s dodavatelem, aby odrážely změny. Archivujte staré specifikace pěny pro referenci.
Krok 5: Analýza nákladů - Pochopení skutečných nákladů na přechod
Cena je často rozhodujícím faktorem u pěnového-pro-lisované-výhybky z buničiny - a je důležité porozumět skutečným nákladům, nikoli pouze jednotkovým nákladům na materiál-. Častou chybou je porovnávání pouze-jednotkových nákladů na materiál a závěr, že lisovaná buničina je dražší -, i když na základě celkových-nákladů-na-vlastnictví je lisovaná buničina často srovnatelná nebo levnější než pěna.
5.1 Jednorázové-náklady.
- Design a inženýrství:Pokud návrh provádíte-vlastně, jedná se o vaše interní mzdové náklady. Pokud využijete návrhářských služeb výrobce, může být zahrnuto do nákladů na nástroje nebo účtováno samostatně (200–1 000 USD za jednoduché návrhy, 1 000 až 5 000 USD za složité návrhy).
- Nástroje:1 500 $-6 000 $ za přenosové lisování, 3 000–12 000 $ za tepelně tvarované. Porovnejte to s vašimi současnými náklady na pěnové nástroje (3 000 – 15 000 USD).
- Testování a ověřování:Laboratorní testování (500 – 5 000 USD, v závislosti na typu testu a laboratoři), terénní testy (cena za přepravu zkušebních jednotek, monitorovací zařízení, kontrola), interní práce.
- Přechodové náklady:Odepsání-zásob (přebytečné zásoby pěny), školení (provozní tým), aktualizace dokumentace, náklady na komunikaci.
5.2 Opakované (na-jednotkové) náklady.
- Materiál a výroba:Jednotková-cena vložky z lisované buničiny - obvykle 0,05–3,00 USD v závislosti na velikosti, složitosti, objemu a typu materiálu. Porovnejte to s vašimi aktuálními náklady na pěnu na jednotku.
- Doprava:Lisovaná buničina je obvykle dodávána vnořená nebo naskládaná, což snižuje objem přepravy o 30-50 % ve srovnání s pěnou (kterou nelze efektivně skládat). To snižuje náklady na příchozí přepravu na jednotku. U odchozí zásilky (balený produkt) může rozdíl v hmotnosti (tvarovaná buničina je těžší než pěna) zvýšit náklady na přepravu – ale u většiny produktů je rozdíl v hmotnosti malý (5–15 g na vložku) a dopad na náklady na přepravu je minimální.
- Skladování:Formát lisované buničiny vnořený/stohovaný také snižuje požadavky na skladovací prostor o 30-50 % ve srovnání s pěnou – snižuje tak náklady na skladování.
- Likvidace:Pěna může vyžadovat poplatky za skládkování (30–80 USD/tuna), speciální manipulační poplatky nebo náklady na recyklaci (pokud máte program recyklace pěny). Tvarovaná buničina je recyklovatelná ve standardních papírových proudech a kompostovatelná, takže náklady na likvidaci jsou pro většinu podniků téměř nulové.
- Poplatky EPR:Poplatky za rozšířenou odpovědnost výrobce (EPR) jsou založeny na materiálu typu - pěna má nejvyšší poplatky za EPR (protože je obtížné ji recyklovat a má nízkou míru recyklace), zatímco formovaná buničina (papír) má nejnižší. U značky přepravující 1 milion jednotek/rok může být rozdíl v poplatku EPR mezi pěnou a lisovanou buničinou 50 000 – 200 000 $ ročně.
- Daň z plastových obalů:Pokud se nacházíte v jurisdikci s daní z plastových obalů (např. 210,82 GBP/tuna ve Spojeném království), přechod na lisovanou buničinu tuto daň zcela eliminuje.
- Kvalita a náklady na poškození:Pokud lisovaná buničina poskytuje lepší ochranu (nižší míra rozbití/poškození), ušetříte za výměnu produktu, vrácení a kompenzaci pro zákazníky. Pokud poskytuje horší ochranu, vzniknou vám další náklady -, proto je testování a ověřování (krok 3) tak důležité.
5.3 Výpočet ROI.Jakmile odhadnete všechny náklady, vypočítejte návratnost investic (ROI) pro přechod:
- Celkové jednorázové-náklady:Součet nákladů na design, nástroje, testování a přechod.
- Každoroční opakované úspory nákladů:(Roční náklady na pěnu) - (Roční náklady na lisovanou buničinu), včetně všech opakujících se kategorií nákladů (materiál, doprava, skladování, likvidace, EPR, daně, kvalita).
- Doba návratnosti:Celkové jednorázové{0}}náklady / roční opakované úspory nákladů. Doba návratnosti < 1 rok je vynikající; 1-2 roky jsou dobré; 2-3 roky jsou přijatelné pro většinu společností.
- NPV (čistá současná hodnota):Pro sofistikovanější analýzu vypočítejte NPV přechodu za 3–5 let pomocí diskontní sazby vaší společnosti. Kladná NPV znamená, že přechod je finančně výhodný.
5.4 Příklad výpočtu ROI.Pojďme si projít zjednodušený příklad pro značku spotřební elektroniky s přepravou 200 000 kusů za rok:
- Jednorázové-náklady:Design (1 000 USD) + Nástroje (5 000 USD) + Testování (2 000 USD) + Přechod (3 000 USD)=11 000 USD
- Roční náklady na pěnu:Materiál (0,45 $/jednotka x 200,000=90 000 $) + Doprava (10 000 $) + Skladování (5 000 $) + Likvidace (3 000 $) + EPR (15 000 $) + daň z plastu (8 000 $)=131 $,
- Roční náklady na lisovanou buničinu:Materiál (0,52 $/jednotka x 200,000=104 000 $) + Doprava (6 000 $) + Skladování (3 000 $) + Likvidace (500 $) + EPR (3 000 $) + daň z plastu (0 $)=116 500 $
- Roční úspora: $131,000 - $116,500 = $14,500
- Doba návratnosti:11 000 $ / 14 $, 500=0.76 roky (asi 9 měsíců)
I když jsou v tomto příkladu-jednotkové materiálové náklady lisované buničiny vyšší (0,52 USD oproti 0,45 USD), celkové roční náklady jsou nižší - a přechod se zaplatí za méně než rok. To je typický výsledek pro pěnové-k-tvarované-buničité spínače -,{10}}jednotkové materiálové náklady mohou být mírně vyšší, ale celkové náklady na vlastnictví jsou nižší.
Běžná úskalí a jak se jim vyhnout
Na základě našich zkušeností se stovkami pěnových{0}}až{1}}lisovaných-spínačů uvádíme nejčastější úskalí - a jak se jim vyhnout.
Úskalí 1: Kopírování pěnového designu.Nejčastější chybou je pokus použít úplně stejný design pro lisovanou buničinu jako pro pěnu. Tyto dva materiály mají různé charakteristiky - úhly úkosu, tloušťka stěny, podříznutí, poloměry rohů, poměry hloubky-k{3}}šířce, všechny se liší. Design, který funguje pro pěnu, nemusí být vyrobitelný z lisované buničiny nebo nemusí poskytovat odpovídající ochranu.Jak se vyhnout:Spolupracujte se zkušeným výrobcem lisované buničiny na novém designu vložky pro proces lisované buničiny - nejen kopírujte design pěny.
Úskalí 2: Vynechání testování a ověřování.Další častou chybou je přeskakování nebo unáhlené testování a ověřování - za předpokladu, že protože prototyp „vypadá dobře“, bude fungovat ve výrobě. To může vést k nákladnému poškození produktu, stížnostem zákazníků a nouzovým přepracováním.Jak se vyhnout:Před plnou výrobou provádějte přísné laboratorní testy a provozní zkoušky. Definujte jasná kritéria vyhovění/nevyhovění a nepokračujte, dokud je obal nesplní.
Úskalí 3: Podcenění časové osy přechodu.Mnoho společností podceňuje dobu potřebnou k přechodu z pěny na lisovanou buničinu - za předpokladu, že jde o proces 4-6 týdnů, ale ve skutečnosti je to 3–6 měsíců (včetně návrhu, nástrojů, prototypování, testování a náběhu). To může vést k nedodržení termínů a unáhlených rozhodnutí.Jak se vyhnout:Naplánujte si 3–6měsíční časovou osu přechodu. Začněte brzy, zabudujte čas do vyrovnávací paměti a sdělte časovou osu všem zúčastněným stranám.
Úskalí 4: Výběr nejlevnějšího výrobce.Cena je důležitá, ale výběr nejlevnějšího výrobce lisované buničiny bez ohledu na kvalitu, možnosti a servis může být z dlouhodobého hlediska dražší. Výrobce, který omezuje kvalitu, může vyrábět vadné produkty (což vás stojí čas, peníze a spokojenost zákazníka), nemusí mít schopnosti splnit vaše požadavky nebo nemusí poskytovat odpovídající podporu.Jak se vyhnout:Hodnotit výrobce na základě celkové hodnoty - kvality, schopností, služeb a nákladů - nejen ceny. Požádejte o reference, vzorky a certifikace. Pokud je to možné, zařízení navštivte.
Úskalí 5: Ignorování citlivosti na vlhkost.Tvarovaná buničina absorbuje vlhkost - a v prostředí s vysokou-vlhkostí to může změkčit vlákno a snížit pevnost. Společnosti, které přejdou na lisovanou buničinu bez ohledu na citlivost na vlhkost, mohou zaznamenat selhání balení ve vlhkém klimatu nebo během námořní přepravy.Jak se vyhnout:Zhodnoťte své přepravní prostředí (teplota, vlhkost, doba trvání). Pokud vás vlhkost znepokojuje, použijte-nátěry odolné proti vlhkosti, pryskyřice s pevností za mokra nebo hustší tepelně tvarované produkty. Proveďte testování vlhkosti jako součást vaší validace.
Úskalí 6: Neinformování o změně zákazníkům.Pokud je obal pro zákazníky viditelný (např. rozbalení DTC, maloobchodní balení), neinformování o změně může vést ke zmatení nebo negativní zpětné vazbě - zákazníci si mohou myslet, že nový obal je „levnější“ nebo „méně kvalitní“, pokud nechápou zdůvodnění udržitelnosti.Jak se vyhnout:Sdělte změnu zákazníkům - vysvětlete, proč přecházíte (udržitelnost, přínos pro životní prostředí), co se mění (materiál) a co se nemění (ochrana, produkt). Využijte přechod jako příležitost k posílení závazku vaší značky k udržitelnosti.
Úskalí 7: Příliš-projektování designu.Některé společnosti přes-konstruují vložku z lisované buničiny - pomocí velmi silných stěn, nadměrného žebrování a více materiálu, než je nutné -, aby „byly v bezpečí“. To zvyšuje náklady, hmotnost a dobu sušení (a výrobní náklady), aniž by se nutně zlepšila ochrana.Jak se vyhnout:Spolupracujte s výrobcem na optimalizaci návrhu - použijte minimální materiál nezbytný ke splnění vašich požadavků na ochranu na základě testování a zkušeností. Dobře -navržená, optimalizovaná vložka je lepší (a levnější) než přepracovaná-.
Případové studie ze skutečného-světa
Případová studie 1: Značka spotřební elektroniky.Značka střední{0}}spotřební elektroniky používala vlastní vložky z EVA pěny pro prémiový sluchátkový produkt (dodávka 150 000 kusů ročně). V rámci svého závazku k udržitelnosti přešli na tepelně tvarované vložky z lisované buničiny. Proces: (1) Posouzení proveditelnosti - potvrdilo, že lisovaná buničina by mohla splňovat požadavky testu pádem (ISTA 3A) a poskytnout prvotřídní zážitek z rozbalování; (2) Návrh a prototypování - 8 týdnů, 2 kola revizí (úprava velikosti dutiny pro lepší přizpůsobení, přidání žebrování pro stohovatelnost); (3) Testování - ISTA 3A pádovými a vibračními testy prošlo s 0% poškozením produktu; polní pokus s 500 jednotkami ukázal srovnatelnou rychlost rozbití jako pěna; (4) Postupný nárůst produkce --během 3 měsíců. Výsledky:-náklady na jednotku balení sníženy o 18 % (0,65 USD oproti 0,79 USD), roční úspora 21 000 USD; spotřeba plastů snížena o 12 tun/rok; uhlíková stopa snížena o 65 %; zpětná vazba od zákazníků na nový obal byla převážně pozitivní (mnoho zákazníků konkrétně uvedlo udržitelné balení jako pozitivní).
Případová studie 2: Distributor stravovacích služeb.Regionální distributor potravinářských služeb používal pěnové véčka z EPS pro jídlo s sebou (doprava 2 miliony jednotek ročně), když jejich stát zavedl zákaz pěny. Na přechod na alternativu měli 6 měsíců. Proces: (1) Hodnocení proveditelnosti - hodnotilo lisovanou buničinu, bagasu a hliník; zvolili lisovanou buničinu pro cenu a výkon; (2) Návrh a prototypování - 6 týdnů, spolupráce se 2 výrobci na porovnání kvality a ceny; (3) Testování - testování odolnosti proti mastnotě (ověřeno, že povlak zvládne mastná jídla), mikrovlnné testování (ověřená mikrovlnná bezpečnost), testování stohování (ověřená stohovatelnost při přepravě); (4) Produkce - rychlý náběh- (2 měsíce), aby byl dodržen termín zákazu pěny. Výsledky: úspěšně dodržen termín zákazu pěny bez přerušení dodávek; na-jednotkové náklady vzrostly o 12 % (0,085 USD oproti 0,076 USD), ale to bylo částečně kompenzováno eliminací nákladů na likvidaci pěny (15 000 USD/rok); zpětná vazba od zákazníků byla pozitivní (mnoho zákazníků preferovalo „ekologičtější{23}}šetrné“ balení); distributor využil přechod jako marketingovou příležitost a propagoval svůj závazek „bez{24}}pěny“ vůči zákazníkům.
Případová studie 3: Dodavatel automobilových komponent.Dodavatel pro automobilový průmysl úrovně 1 používal pěnové podnosy z EPS k přepravě součástí motoru do montážního závodu OEM (dodávka 500 000 jednotek/rok). OEM stanovil požadavek, aby všichni dodavatelé používali 100% recyklovatelné obaly do roku 2025. Dodavatel přešel na silnostěnné -zásobníky z lisované buničiny. Proces: (1) Posouzení proveditelnosti - potvrdilo, že tlustá-celulóza z lisované stěny může unést těžké komponenty (každá 3-5 kg) a splňovat specifikace OEM pro balení; (2) Návrh a prototypování - 10 týdnů, 3 kola revizí (optimalizace tloušťky stěny pro nosnost, přidání funkcí stohování pro přepravu, úprava velikosti dutiny pro automatizovanou manipulaci); (3) Testování - kompresní testování (ověřená nosnost stohu 500 kg), vibrační testování (ověřená stabilita součástí během přepravy kamionem), testování ESD (ověřená ztráta statické elektřiny pro elektronické součástky); (4) Postupný nárůst výroby --po dobu 6 měsíců s pravidelnými audity kvality ze strany OEM. Výsledky: splnil požadavek OEM na 100% recyklovatelné obaly; náklady na jednotku sníženy o 22 % (1,20 USD oproti 1,54 USD), především díky nižším nákladům na nástroje a snížení poplatku za EPR; dodavatel byl uznán OEM jako „vůdce udržitelnosti“ a díky tomu získal další zakázky.
Sečteno a podtrženo
Nahrazení pěny EPS lisovanou buničinou je více{0}}krokový proces, který vyžaduje pečlivé plánování, návrh, testování a provedení -, ale výhody jsou značné: nižší celkové náklady na vlastnictví (ve většině případů), dramatické snížení uhlíku (40- 90 % v porovnání s pěnou), plná recyklovatelnost a kompostovatelnost, dodržování regulačních předpisů (zákazy pro výrobu pěny a upřednostňování plastových výrobků pro značky, EPR). Klíčem k úspěšné změně je: (1) provést důkladné posouzení proveditelnosti, abyste se ujistili, že lisovaná buničina je vhodná pro vaši aplikaci; (2) přepracování pro proces lisované buničiny (nekopírujte pouze design pěny); (3) provést přísné testování a validaci (laboratorní + terénní zkoušky) před plnou výrobou; (4) používat postupné zvyšování{12}}výroby (malé → střední → plné) ke snížení rizika; (5) analyzovat celkové náklady na vlastnictví (nejen náklady na jednotku materiálu); (6) spolupracovat se zkušeným výrobcem lisované buničiny; (7) informovat o změně zákazníky a zúčastněné strany.
Ve společnosti Hesheng jsme pomohli desítkám značek a výrobců úspěšně nahradit pěnu lisovanou buničinou - v odvětvích spotřební elektroniky, potravinářství, automobilového průmyslu, kosmetiky, lékařství a průmyslu. Nabízíme konečnou-do{3}}podporu - posouzení proveditelnosti, návrh a inženýrství, nástroje, prototypování, podporu testování, přenos-lisovanou a tepelně tvarovanou výrobu, ESD-bezpečné receptury, potravinářské-bezpečné nátěry, vlastní barvy, tisk, embosování a kontrolu kvality - pěna-aby-lisovaný{11}}přepínač buničiny byl co nejhladší a nejúspěšnější.
Pokud uvažujete o nahrazení pěny lisovanou buničinou pro váš obal,kontaktujte Heshengův tým- rádi vám zdarma provedeme posouzení proveditelnosti, poskytneme vzorky a odhady nákladů a provedeme vás každým krokem procesu implementace. Přechod z pěny na lisovanou buničinu je jednou z největších-akcí v oblasti udržitelnosti, které může značka podniknout -, a se správným partnerem může být také jednou z nejhladších. Nečekejte na zákaz pěny nebo zákaznický mandát - a začněte s přechodem ještě dnes.