Pokud získáváte zásobníky na lisovanou buničinu, pravděpodobně jste slyšeli výrazy jako „transfer-lisované“, „tepelně tvarované“, „za tepla-lisované“, „silná-stěna“ a „tenká{3}}stěna“ - a možná jste se divili, co znamenají a jak ovlivňují produkt. Tyto termíny označují různé výrobní procesy a výběr procesu významně ovlivňuje vzhled produktu, přesnost, pevnost, cenu a vhodnost pro různé aplikace. Výběr správného procesu pro váš produkt je jedním z nejdůležitějších rozhodnutí v projektu výroby lisované buničiny na zakázku - zmýlíte se a můžete skončit s produktem, který nesplňuje vaše požadavky nebo který stojí více, než je třeba. V tomto článku poskytujeme podrobné srovnání dvou hlavních výrobních procesů lisované buničiny - transfer-formování (standardní) a tvarování za tepla (za tepla-lisování) - zahrnující procesní kroky, vybavení, doby cyklů, vlastnosti produktu, náklady, kvalitu, aplikace a osvědčené postupy. Budeme se také zabývat variantami tlustostěnných a tenkých stěn{15} a poskytneme pokyny, jak vybrat správný postup pro vaši konkrétní aplikaci. Ať už jste obalový inženýr, produktový manažer nebo odborník na nákup, tento článek by vám měl poskytnout jasnou představu o kompromisech a pomoci vám učinit informované rozhodnutí.
Dva hlavní procesy: Přehled
Výrobky z lisované buničiny se vyrábějí pomocí dvou primárních výrobních procesů, z nichž každý má odlišné vlastnosti a použití:
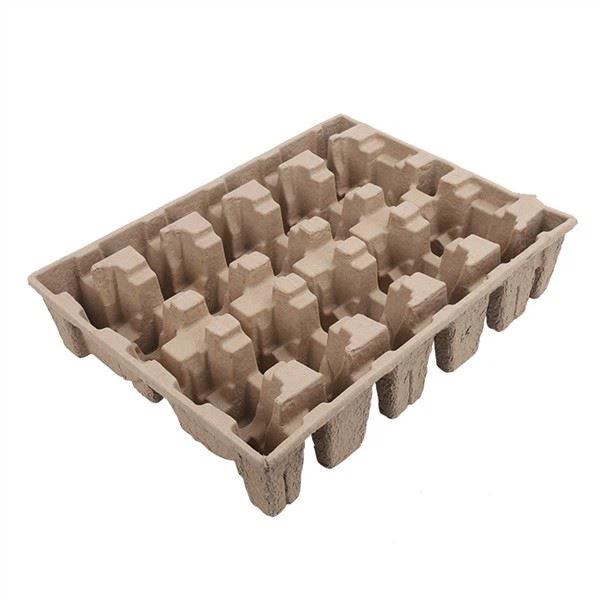
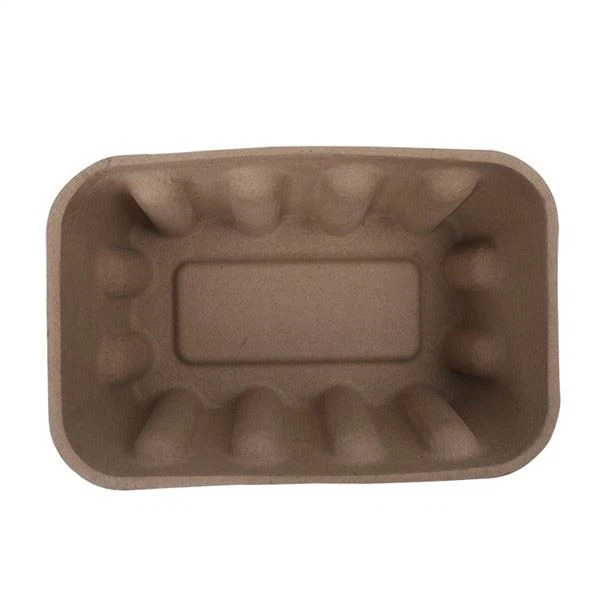
1. Přenos-tvarovaného (standardního) procesu.Toto je nejběžnější a tradiční proces výroby lisované buničiny. Zahrnuje tvarování produktu na síťované formě pomocí vakuového sání, přenesení vlhkého produktu do sušicí formy a jeho-sušení na vzduchu v sušícím tunelu. Transferové-výrobky mají texturovaný povrch (síťový vzor na jedné straně, vláknová struktura na druhé straně), relativně volné tolerance (±0,5–1 mm) a nižší cenu. Tento proces se používá pro krabičky na vejce, podnosy na výrobu, průmyslové podnosy, přepravní podnosy a další funkční/ochranné obaly, kde je estetika méně důležitá.
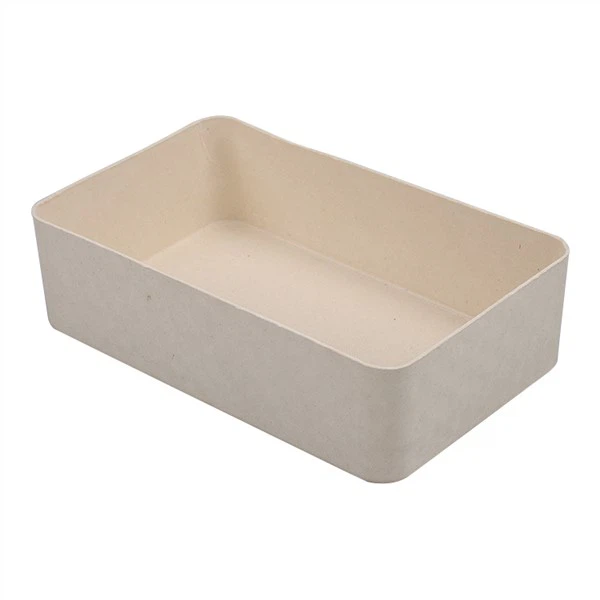
2. Tepelně tvarovaný (za horka-lisovaný) proces.Jedná se o pokročilejší proces, který po formování přidává-fázu lisování za tepla. Vlhký produkt je stlačen mezi dvěma vyhřívanými hliníkovými formami (horní a spodní) při vysokém tlaku a teplotě, čímž vzniká hladký, hustý a přesný produkt s matným, sametovým-povrchem na obou stranách. Tepelně tvarované výrobky mají úzké tolerance (±0,2-0,5 mm), tenké stěny (1-2 mm) a prvotřídní vzhled. Tento proces se používá pro vložky do kosmetiky, obaly spotřební elektroniky, tácky na prémiové potraviny, obaly na víno a lihoviny a další aplikace, kde záleží na estetice a přesnosti.
V rámci každého procesu existují varianty založené na tloušťce stěny - silné-stěny (3-10 mm, pro těžké-aplikace) a tenké-stěně (1-2 mm, pro lehké a přesné aplikace). Silnostěnné-výrobky jsou obvykle tvarovány transfer{11}}(z cenových důvodů), zatímco tenkostěnné{12}}výrobky jsou obvykle tvarovány za tepla (kvůli přesnosti a estetice). Dochází však k překrývání -některé tlustostěnné-výrobky jsou tvarovány za tepla (pro prvotřídní-náročné aplikace) a některé{16}}těnné{16}}výrobky jsou lisovány přenosem (pro aplikace, které jsou citlivé na náklady).
Přenos{0}}tvarovaného procesu: krok za krokem
Proces transferového{0}}lisování je tahounem průmyslu lisované buničiny -, používá se pro většinu produktů lisované buničiny, od kartonů na vejce po průmyslové podnosy. Zde je návod, jak to funguje, krok za krokem.
Krok 1: Příprava buničiny.Proces začíná přípravou buničiny. Recyklovaný papír (nebo bagasa nebo jiná vlákna) se vloží do hydraulického rozvlákňovače - velké kádě s rotačním míchadlem -, kde se smíchá s teplou vodou (40–60 stupňů Celsia) a míchá, dokud se papír nerozpadne na jednotlivá vlákna. Proces rozvlákňování obvykle trvá 15-30 minut v závislosti na typu vlákna a požadované konzistenci buničiny. Do buničiny se podle potřeby přimíchávají přísady: pryskyřice pro pevnost za mokra (pro zlepšení voděodolnosti a pevnosti), barviva (pro barvu), ESD přísady (pro kontrolu statické elektřiny) a další funkční přísady. Buničina se poté prosévá a čistí, aby se odstranily nečistoty (sponky, plasty, nečistoty), a skladuje se v zásobní nádrži s nepřetržitým mícháním, aby se zabránilo usazování vláken.
Klíčové parametry dužiny:
- Konzistence:Poměr 0,5-2 procent vlákniny-k vodě (dřenina je převážně voda s malým procentem vlákniny)
- Propustnost (rychlost odvodnění):300-600 ml CSF (Canadian Standard Freeness) – nižší odvodnění=pomalejší odvodnění=jemnější ukládání vláken=hladší povrch, ale delší doba cyklu
- pH:6,5-8,5 (neutrální až mírně alkalické, pro optimální lepení vláken a odolnost pryskyřice za mokra)
- Teplota:40-60 stupňů Celsia (teplá voda urychluje rozvlákňování a zlepšuje vazbu vláken)
Krok 2: Tvarování.Fáze tvarování je místo, kde výrobek získává tvar. Zakázková tvarovací forma - vyrobená z hliníku a pokrytá jemným sítem (60-100 mesh, v závislosti na produktu) - je namontována na tvarovacím stroji a spuštěna do kaše buničiny. Formou je aplikováno vakuové sání, nasávání vody přes síťovinu a ukládání vláken na povrch formy. Forma je držena v kaši po nastavenou „dobu ponoření“ (obvykle 2–10 sekund, v závislosti na požadované tloušťce stěny a složitosti produktu) – delší doba ponoření=více nanášení vláken=silnější stěny=pevnější, ale těžší produkt. Po době ponoření se forma vyjme z kaše a přebytečná voda se odstraní pokračujícím vakuovým odsáváním ("odvodňovací" fáze, typicky 2-5 sekund).
Typy tvářecích strojů:
- Stroj s vratným pohybem (jedna-stanice):Forma se pohybuje nahoru a dolů (do kaše buničiny a ven z ní) vratným pohybem. Jednoduché, cenově dostupné, ale pomalejší (typicky 100-300 cyklů za hodinu). Vhodné pro nízko až středně sériovou výrobu.
- Rotační (více{0}}stanicový) stroj:Více forem je namontováno na rotujícím bubnu, který je pohybuje přes kaši buničiny, odvodňovací, přenosové a čistící stanice kontinuálním rotačním pohybem. Rychlejší (obvykle 300{4}}1000 cyklů za hodinu), konzistentnější, ale dražší a méně flexibilní pro změny produktu. Vhodné pro velkosériovou výrobu.
- Více{0}}dutinové formy:Oba typy strojů mohou používat více{0}}dutinové formy (vytvářející více produktů za cyklus), aby se zvýšila rychlost výroby. Počet dutin na formu závisí na velikosti produktu a kapacitě stroje - obvykle 2–12 dutin pro podnosy, až 30+ pro malé produkty, jako jsou kelímky na vejce.
Krok 3: Převod.Po tvarování a odvodnění je třeba mokrý produkt (který je stále ve formovací formě) přenést do další fáze - buď do sušicí formy (pro sušení na vzduchu-) nebo do lisovací formy (pro tvarování za tepla). V procesu přetlačování-je mokrý produkt přenesen do „přenášecí formy“ - druhé formy s obráceným tvarem tvářecí formy, rovněž pokryté síťovým sítem. Přenášecí forma je přitlačena k tvářecí formě a vakuum je obráceno (foukání vzduchu přes tvářecí formu), aby se vlhký produkt uvolnil na přenášecí formu. Přenášecí forma pak přesune mokrý produkt do fáze sušení.
Ne všechny produkty vyžadují přenášecí formu - některé jednoduché výrobky se přenášejí přímo z tvářecí formy na sušící dopravník (pomocí robotického ramene nebo jednoduchého přenášecího mechanismu). Ale u většiny táců (které mají složité tvary a potřebují zachovat svůj tvar během sušení) se používá přenášecí forma, která podepře mokrý produkt a zabrání deformaci.
Krok 4: Sušení.Sušení je nejdelší a energeticky-nejnáročnější fází v procesu přenosu-tvarovaného materiálu. Mokrý produkt (na přenášecí formě nebo na sušícím dopravníku) prochází sušícím tunelem - dlouhou vyhřívanou komorou, kde cirkuluje horký vzduch (120-180 stupňů Celsia), aby se odpařila zbývající voda. Doba schnutí závisí na velikosti produktu, tloušťce stěny a požadovaném konečném obsahu vlhkosti - obvykle 5-15 minut u standardních podnosů, až 30 minut u silnostěnných produktů. Cílem je snížit obsah vlhkosti ze 70-80 procent (mokrý výrobek) na 6-10 procent (hotový výrobek) - snížení o 80-90 procent původního obsahu vody.
Způsoby sušení:
- Konvekční sušení (nejběžnější):Horký vzduch cirkuluje sušícím tunelem a odpařuje vodu z povrchu produktu. Energeticky-účinné, jednotné, ale relativně pomalé.
- Infračervené sušení:Infrazářiče vyzařují teplo přímo na povrch produktu, ohřívají molekuly vody a urychlují odpařování. Rychlejší než konvekční sušení, ale méně rovnoměrné (povrch může schnout rychleji než vnitřek, což způsobí deformaci). Často se používá v kombinaci s konvekčním sušením.
- Sušení v mikrovlnné troubě:Mikrovlnná energie ohřívá molekuly vody v celém produktu (nejen na povrchu) a zajišťuje rychlé a rovnoměrné sušení. Energeticky-účinné, ale drahé vybavení a omezené na určité typy produktů. Používá se pro vysoce-hodnotné nebo tlusté-stěny.
- Kombinované sušení:Mnoho výrobních linek používá kombinaci metod -, např. infračervené předsušení- (k rychlému odstranění povrchové vody) následované konvekčním závěrečným sušením (k rovnoměrnému odstranění zbývající vody).
Krok 5: Dokončení.Po vysušení procházejí výrobky dokončovacími operacemi v závislosti na požadavcích na výrobek:
- Ořezávání:Výrobky, které vyžadují přesné rozměry hran, jsou ořezávány pomocí ocelového pravítka nebo rotační řezací matrice. Ořezávání odstraňuje přebytečný materiál a vytváří čisté a přesné okraje.
- Povlak:Produkty, které vyžadují odolnost proti vlhkosti, mastnotě nebo prvotřídní povrchovou úpravu, jsou opatřeny bariérovými nátěry na bázi vody- (aplikovanými stříkáním, máčením nebo válečkem).
- Tisk:Produkty, které vyžadují značku nebo informace, se tisknou pomocí flexotisku, ofsetu nebo digitálního tisku s inkousty na{0}}vodní bázi.
- Ražba/deboss:Produkty, které vyžadují texturované povrchy nebo loga, se embosují/vyrážejí pomocí vyhřívaného lisu (u produktů s přenosovým{0}}lisováním se embosování obvykle provádí jako samostatná operace po-sušení, protože to není součástí standardního procesu).
- Kontrola kvality:Každá šarže je kontrolována na vady, rozměry, hmotnost, vlhkost a funkčnost.
Přenést-shrnutí lisovaného procesu:
- Doba cyklu:8-20 sekund na cyklus (tvarování + přenos) plus 5–15 minut doba sušení (sušení je paralelní, takže se nepřidává k času na cyklus)
- Produkční rychlost:100-1000 cyklů za hodinu (v závislosti na typu stroje a velikosti produktu), krát počet dutin na formu
- Tloušťka stěny:1,5-3 mm (standardní), 3–10 mm (tlusté stěny)
- Tolerance:±0,5-1mm
- Povrchová úprava:S texturou (síťový vzor na formovací straně, vláknová textura na přenosové straně)
- Náklady:Nižší (jednodušší vybavení, kratší doba cyklu, žádná lisovací fáze)
- Nejlepší pro:Funkční/ochranné balení, velko-objemové, cenově{1}}citlivé aplikace
Tepelně tvarovaný (lisovaný za tepla{0}}): Krok za krokem
Tepelně tvarovaný proces je pokročilejší a přesnější varianta výroby lisované buničiny, která přidává fázi lisování za tepla-. Vyrábí produkty s hladkým, hustým, prémiovým vzhledem a úzkými tolerancemi - vhodné pro špičkové-aplikace, kde záleží na estetice a přesnosti. Zde je návod, jak to funguje, krok za krokem.
Krok 1: Příprava buničiny.Příprava buničiny pro výrobky tvarované za tepla je podobná jako u transfer{0}}formování, ale s několika zásadními rozdíly: (1) konzistence buničiny je často o něco nižší (0,3-1 procento) pro jemnější ukládání vláken a hladší povrch; (2) odvodnění je často nižší (200-400 ml CSF) pro pomalejší odvodnění a rovnoměrnější ukládání vláken; (3) směs vláken je často zušlechtěna (více tepána) pro jemnější vlákna a hladší povrch; (4) přísady jsou pečlivě kontrolovány pro konzistentní barvu a sílu. Cílem je vyrobit dužinu, která se rovnoměrně ukládá a při lisování za tepla vytváří hladký, hustý produkt.
Krok 2: Tvarování.Fáze tvarování je podobná jako u přenesení-formování - formovací forma (se síťovým sítem) je spuštěna do kaše buničiny, vakuum ukládá vlákna na povrch formy a forma se zvedne a odvodní. U tepelně tvarovaných výrobků jsou však parametry tvarování řízeny přesněji: (1) doba ponoření je často kratší (1-}5 sekund) u tenčích stěn; (2) úroveň vakua je přesně řízena pro rovnoměrné ukládání vláken; (3) doba odvodnění je delší (3-8 sekund), aby se odstranilo více vody před lisováním (snížení doby lisování a energie). Mokrý produkt vstupující do lisovací fáze má typicky 60-70 procent obsahu vlhkosti (ve srovnání se 70-80 procenty u transfer-formed), což snižuje množství vody, která musí být odstraněna během lisování.
Krok 3: Přeneste do lisovací formy.Po vytvarování a odvodnění se mokrý produkt přenese z tvarovací formy do lisovací stanice. Přenos se obvykle provádí pomocí robotického ramene nebo přenášecího mechanismu, který nabírá mokrý produkt a umísťuje jej na spodní lisovací formu. Přesné umístění je kritické - produkt musí být vycentrován na spodní formě, aby bylo zajištěno jednotné lisování a konzistentní rozměry.
Krok 4: Lisování za tepla (rozdíl kláves).Toto je fáze, která odlišuje tepelně tvarované produkty od transferových-výrobků. Mokrý produkt se umístí mezi dvě přesně opracované hliníkové formy - horní (samčí) a spodní (samici) formu -, které jsou zahřáté na 150–220 stupňů Celsia (pomocí elektrických topných těles nebo parních kanálů uvnitř forem). Formy se uzavřou vysokým tlakem (30-100 barů, v závislosti na produktu a požadované hustotě) po dobu 10-30 sekund. Během lisování:
1. Komprese:Vysoký tlak stlačuje vláknitou rohož z mokrého, sypkého stavu na hustou, stejnoměrnou strukturu. Hustota vláken se zvyšuje z 150-200 kg/m³ (mokré, volné) na 300-500 kg/m³ (lisované, husté). Kompresní poměr je typicky 2:1 až 4:1 (tloušťka produktu se během lisování zmenší o 50-75 procent).
2. Odvod vody:Teplo odpařuje přebytečnou vodu a tlak vytlačuje vodu z vláknité rohože. Obsah vlhkosti se sníží z 60-70 procent (vstup do lisování) na 15–25 procent (na výstupu z lisování) – významné snížení, které zkracuje dobu následného sušení.
3. Vyhlazení povrchu:Hladké, leštěné povrchy vyhřívaných forem vytvářejí hladký, matný, sametový-povrch na obou stranách produktu. Teplo vlákna mírně změkčí, což jim umožní přizpůsobit se povrchu formy a vytvořit jednotný, hladký povrch. Síťový vzor z fáze tvarování je zcela eliminován (vylisován do hladka).
4. Rozměrová přesnost:Přesné opracování lisovacích forem (±0,05-0,1mm) a vysoký tlak zajišťují, že výrobek má těsné, konzistentní rozměry (±0,2-0,5mm). Výrobek má přesný tvar dutiny formy - žádné smršťování nebo deformace (protože výrobek je při lisování omezen formou).
5. Lepení vláken:Teplo a tlak podporují vodíkové vazby mezi vlákny, čímž se zvyšuje pevnost a tuhost produktu. Hustá struktura také zlepšuje odolnost produktu proti roztržení a propíchnutí.
Typy lisovacích strojů:
- Hydraulický lis:Nejběžnější typ pro tepelně tvarovanou buničinu. Používá hydraulické válce k aplikaci vysokého tlaku (30-100 bar) s přesným ovládáním. Vhodné pro střední až velké produkty a střední až velkosériovou výrobu.
- Pneumatický lis:K aplikaci tlaku používá vzduchové válce. Nižší tlak (10-30 barů), rychlejší doba cyklu, ale méně přesné. Vhodné pro malé, tenké výrobky a velkosériovou výrobu.
- Nepřetržitý tisk:Pásový nebo válečkový lis, který nepřetržitě lisuje produkty, když se pohybují strojem. Vysoký objem, ale omezený tlak a přesnost. Vhodné pro jednoduché, ploché výrobky (např. talíře, poklice).
Krok 5: Sušení.Po lisování za tepla má produkt stále 15-25 procent vlhkosti a je třeba jej vysušit na konečných 6-10 procent. Fáze sušení u tepelně tvarovaných produktů je kratší než u transferových{8}}tvarovaných výrobků (protože během lisování byla odstraněna velká část vody) – u standardních produktů obvykle 3–8 minut. Sušení se provádí v sušícím tunelu (120-180 stupňů Celsia), podobně jako u transfer-muldingu, ale s pečlivou kontrolou, aby nedošlo k deformaci nebo deformaci (výrobek je po lisování hustší a tužší, takže je méně náchylný k deformaci, ale rovnoměrné sušení je stále důležité).
Krok 6: Dokončení.Dokončovací operace pro tepelně tvarované produkty jsou podobné transferovým{0}}tvarovaným - ořezávání, potahování, tisku, embosování, kontrole kvality -, ale s některými rozdíly: (1) ořezání často není potřeba (lisovací forma vytváří přesné okraje, takže ořezávání může být u mnoha produktů zbytečné); (2) embosování/debosování se obvykle provádí během fáze lisování (vzor je obroben do lisovací formy, takže je přenesen na produkt během lisování - není potřeba žádná samostatná operace); (3) kvalita tisku je vyšší (hladký povrch lépe přijímá tisk, umožňuje jemnější detaily a živější barvy); (4) kontrola kvality je přísnější (prémiové aplikace vyžadují vyšší standardy kvality s přísnějšími tolerancemi a nižší mírou vad).
Shrnutí procesu tvarování za tepla:
- Doba cyklu:15-40 sekund na cyklus (formování + lisování), plus 3-8 minut sušení (paralelně)
- Produkční rychlost:80-400 cyklů za hodinu (v závislosti na typu stroje a velikosti produktu), krát počet dutin na formu
- Tloušťka stěny:1-2 mm (tenkostěnné), u některých produktů až 3 mm
- Tolerance:±0,2-0,5mm
- Povrchová úprava:Hladké, matné, sametové-z obou stran
- Náklady:Vyšší (složitější vybavení, delší doba cyklu, lisovací fáze, přesnější nástroje)
- Nejlepší pro:Prémiové/spotřebitelské-balení, přesné aplikace, vysoké-estetické požadavky
Porovnání-s{1}}hlavou
Nyní, když jsme podrobně probrali oba procesy, pojďme je porovnat vedle sebe napříč klíčovými dimenzemi.
| Dimenze | Přenos-tvarovaný (standardní) | Tepelně tvarované (lisované za horka-) |
|---|---|---|
| Povrchová úprava | Texturovaný - síťovaný vzor na jedné straně, vláknitá textura na druhé | Hladké, matné, sametové-z obou stran |
| Rozměrové tolerance | ±0,5-1mm | ±0,2-0,5mm |
| Tloušťka stěny | 1,5-3 mm (standardní), 3–10 mm (tlusté stěny) | 1-2 mm (tenkostěnná), až 3 mm |
| Hustota | 150-300 kg/m³ | 300-500 kg/m³ |
| Poměr-k-hmotnosti | Dobrý | Vynikající (hustší struktura o=silnější při stejné hmotnosti) |
| Odpružení | Dobrá - progresivní absorpce energie prostřednictvím strukturálního ohýbání | Dobrá - hustší struktura poskytuje pevnější podporu, stále s progresivní absorpcí energie |
| Možnost tisku | Spravedlivý - texturovaný povrch umožňuje tisk, ale s menšími detaily | Vynikající - hladký povrch umožňuje vysoce kvalitní{1}}tisk s jemnými detaily |
| Ražba/debossování | Možné jako operace po{0}}sušení (omezené podrobnosti) | Hotovo během lisování (jemné detaily, žádná další operace) |
| Vlastní barvy | Ano (barveno v buničině) | Ano (barveno v dužině, jednotnější díky hustší struktuře) |
| Náklady na nástroje | $1,500-$6,000 | 3 000 – 12 000 USD (zahrnuje formovací, přenosové a lisovací formy) |
| Za-jednotkovou cenu | 0,05 – 1,50 $ (v závislosti na velikosti, složitosti, objemu) | 0,10 $-3,00 $ (typicky o 30–80 % vyšší než u stejného produktu vyrobeného s transferem) |
| Doba cyklu | 8-20 sekund na cyklus | 15-40 sekund na cyklus |
| Výrobní rychlost | 100-1000 cyklů/hod | 80-400 cyklů/hod |
| Minimální objednané množství | 1 000-3 000 jednotek | 3 000-5 000 jednotek |
| Dodací lhůta (první objednávka) | 5-8 týdnů (návrh + nástroje + prototypování + výroba) | 6-10 týdnů (o něco déle kvůli složitějšímu nástroji a prototypování) |
| Spotřeba energie | Nižší (žádná fáze lisování, ale delší doba sušení) | Vyšší (lisovací fáze spotřebovává značné množství energie, ale kratší doba sušení) |
| Míra vad | 2–4 % (typicky) | 0,5-1,5 % (typické, kvůli přesnějšímu řízení procesu) |
| Nejlepší aplikace | Kartony na vejce, výrobní podnosy, průmyslové podnosy, přepravní podnosy, ochranné obaly | Kosmetické vložky, obaly na spotřební elektroniku, prémiové tácky na jídlo, obaly na víno/lihoviny, luxusní dárkové obaly |
Jak vybrat správný proces
Volba mezi přenosovým{0}}lisováním a tepelným tvarováním závisí na vašich konkrétních požadavcích a prioritách. Zde je rámec rozhodování, který vám pomůže vybrat.
Vyberte přenos-tvarovaný, pokud:
1. Náklady jsou primárním zájmem.Pokud potřebujete nejnižší možné-jednotkové náklady a náklady na nástroje, transfer{1}}formed je jasnou volbou. Je to o 30-80 procent levnější na jednotku než tepelně tvarované pro stejný produkt.
2. Obal je funkční/ochranný, není orientován-pro spotřebitele.Pokud bude podložka uvnitř přepravní krabice a koncový spotřebitel ji nikdy neuvidí (např. podnosy s průmyslovými součástmi, vnitřní ochranný obal), je texturovaný povrch přenášecího -tvarovaného materiálu naprosto adekvátní -, není třeba platit za prvotřídní vzhled tepelně tvarovaného.
3. Pro náročnou-ochranu potřebujete silné stěny.Pokud je váš produkt těžký (5 kg+) nebo vyžaduje tlusté stěny (3-10 mm) pro odpružení a podporu, je přenosné-lisování praktičtější a cenově výhodnější volbou. Tepelné tváření je omezeno na tenčí stěny (1-3 mm) kvůli procesu lisování.
4. Máte velmi vysoké požadavky na objem.Pokud potřebujete miliony jednotek ročně, může být pro splnění vašich požadavků na objem důležité přenést-rychlejší cyklus lisování a vyšší rychlost výroby (100–1 000 cyklů za hodinu vs. 80-400 u tepelně tvarovaného).
5. Váš produkt nevyžaduje přísné tolerance.Pokud váš produkt dokáže vyhovět tolerancím ±0,5-1 mm (většina ochranných obalů to dokáže), postačuje přetlačování. Přísnější tolerance (±0,2-0,5 mm) společnosti Thermoformed jsou potřebné pouze pro přesné aplikace (např. zásobníky, které se hodí do automatizovaných montážních linek, prezentace prémiových produktů).
Zvolte tepelně tvarované, pokud:
1. Obal je určen pro spotřebitele-a na estetice záleží.Pokud podnos uvidí koncový spotřebitel jako součást zážitku z rozbalení (např. kosmetika, elektronika, víno, šperky, gurmánská jídla), hladký, prémiový vzhled tepelně tvarovaného výrobku stojí za dodatečné náklady. Zážitek z rozbalení je klíčovým kontaktním bodem značky a prémiové balení může zvýšit spokojenost a loajalitu zákazníků.
2. Potřebujete přesné rozměrové tolerance.Pokud vaše aplikace vyžaduje přesné rozměry (±0,2-0,5 mm) -, např. podnosy, které se vejdou do automatických montážních/balicích linek, podnosy, které se musí přesně vejít do konkrétní velikosti krabice, nebo produkty s velmi těsnými požadavky na tvarování za tepla - jsou lepší volbou. Volnější tolerance Transfer-mold (±0,5-1 mm) nemusí být dostatečné.
3. Chcete vysoce kvalitní-tisk nebo embosování.Potřebujete-li na zásobník vytisknout detailní grafiku, loga nebo text, nebo chcete-li reliéfní/vyražené vzory nebo loga, za tepla tvarovaný hladký povrch a -možnost lisového embosování poskytují mnohem lepší výsledky než přenosové-formování.
4. Potřebujete tenký, lehký tác s vysokou pevností.Chcete-li minimalizovat hmotnost balení (pro snížení nákladů na dopravu nebo udržitelnost) při zachování dostatečné pevnosti, za tepla tvarovaná hustá struktura (300-500 kg/m³) poskytuje vynikající poměr pevnosti-k-hmotnosti při tloušťce stěny (1–2 mm). Přetlačované výrobky potřebují silnější stěny (1,5-3 mm), aby dosáhly stejné pevnosti.
5. Pozice vaší značky je prémiová nebo luxusní.Pokud je vaše značka umístěna jako prémiová, luxusní nebo špičková{0}}, obal by měl tuto pozici odrážet. Tepelně tvarovaná lisovaná buničina poskytuje prémiové, udržitelné obalové řešení, které je v souladu s umístěním prémiové značky - lépe než transferové-lisování (které může vypadat příliš utilitárně) nebo plast/pěna (což může být v rozporu s hodnotami udržitelnosti).
V případě pochybností se zeptejte odborníka.Volba mezi přenosovým-lisováním a tepelným tvarováním není vždy jasná-provedení - mnoho aplikací by mohlo fungovat s oběma procesy a optimální volba závisí na konkrétním produktu, objemu, trhu a prioritách. Ve společnosti Hesheng vyrábíme oba typy a můžeme vám pomoci vyhodnotit kompromisy-pro vaši konkrétní aplikaci. Vždy vám doporučíme cenově-nejefektivnější řešení, které splní vaše požadavky, - pokud je převod-formovaný dostačující, řekneme vám to. Pokud je potřeba tvarování za tepla, vysvětlíme proč a pomůžeme vám vyhodnotit, zda je prémie oprávněná.
Nejlepší postupy pro každý proces
Ať už zvolíte přenos{0}}tvarované nebo tepelně tvarované, dodržení těchto doporučených postupů vám pomůže zajistit úspěšný projekt.
Doporučené postupy pro přenos{0}}lisovaných produktů:
1. Design pro proces.Přenosové-tvarované produkty mají specifická konstrukční omezení - úhly úkosu minimálně 3-5 stupňů, zaoblené rohy (poloměr větší nebo roven 2 mm), minimální tloušťku stěny 1,5 mm, maximální poměr hloubka{6}} k šířce 1:1. Navrhujte v rámci těchto omezení, aby byla zajištěna vyrobitelnost a konzistentní kvalita.
2. Pro pevnost použijte žebrování.Strategické žebrování a zvlnění mohou výrazně zvýšit pevnost a tuhost transferových{0}}lisovaných výrobků, aniž by se zvětšila tloušťka stěny (a spotřeba materiálu). Spolupracujte s výrobcem na optimalizaci vzoru žebrování pro váš produkt a požadavky na zatížení.
3. Zvažte citlivost na vlhkost.Transfer{0}}tvarované produkty jsou poréznější a absorbují více vlhkosti než tepelně tvarované produkty. Pokud bude váš produkt umístěn ve vlhkém prostředí, zvažte potažení-odolné proti vlhkosti nebo navrhněte podnos s extra pevností (aby se kompenzovalo změkčení způsobené vlhkostí-).
4. Plán pro texturu.Texturovaný povrch transferových -výrobků je charakteristickým znakem procesu -, nejedná se o vadu. Pokud potřebujete hladký povrch, budete potřebovat tepelně tvarovaný (nebo po-nátěr po zpracování, což zvyšuje náklady). Neočekávejte, že přetlačované{5}}výrobky budou mít hladký povrch.
5. Optimalizujte pro vysokou hlasitost.Přenos-formovaných je nákladově nejefektivnější-u velkých objemů (10,{3}} jednotek na objednávku). Pokud je váš objem nízký, budou jednotkové-náklady vyšší (kvůli nákladům na nastavení) a možná budete chtít zvážit, zda je lisovaná buničina tou správnou volbou pro váš objem.
Osvědčené postupy pro výrobky tvarované za tepla:
1. Investujte do vysoce{0}}kvalitního nářadí.Kvalita tepelně tvarovaných výrobků silně závisí na kvalitě lisovacích forem. Investujte do přesně opracovaných, leštěných hliníkových forem -, náklady jsou vyšší, ale výsledkem je hladší, přesnější produkt s nižší mírou vad. Neřezejte rohy na nástrojích pro tepelně tvarované výrobky.
2. Kontrolujte přesně parametry procesu.Tepelně tvarované produkty jsou citlivé na procesní parametry - lisovací teplotu, tlak, čas a vstupní vlhkost. Malé odchylky mohou ovlivnit kvalitu produktu (hladkost povrchu, rozměry, pevnost). Spolupracujte s výrobcem, který má přesné systémy řízení procesů a monitorování.
3. Design pro tenké stěny.Tepelně tvarované je optimalizováno pro tenké stěny (1-2mm). Konstrukce se silnějšími stěnami (3 mm+) zvyšuje dobu lisování a spotřebu energie a může vést k neúplnému vysušení nebo nekonzistentní kvalitě. Pokud potřebujete tlusté stěny, může být vhodnější přenosový lis.
4. Využijte hladký povrch.Hladký povrch tepelně tvarovaných výrobků je jednou z jejich klíčových výhod - použijte jej pro vysoce-kvalitní tisk, embosování nebo prvotřídní matný povrch. Nezakrývejte hladký povrch zbytečnými nátěry nebo texturami (pokud to není nutné pro funkčnost).
5. Naplánujte si delší dodací lhůty a vyšší MOQ.Tepelně tvarované produkty mají o něco delší dodací lhůty (6-10 týdnů u první objednávky) a vyšší MOQ (3000-5000 jednotek) než transferově lisované. Podle toho plánujte – začněte proces návrhu a obrábění brzy a ujistěte se, že váš objem splňuje MOQ.
Sečteno a podtrženo
Volba mezi přenosovými-zásobníky lisované buničiny a tepelně tvarovanou lisovanou buničinou je jedním z nejdůležitějších rozhodnutí v projektu zakázkové lisované buničiny - a závisí na vašich konkrétních požadavcích, prioritách a rozpočtu. Transfer{3}}formed je standardní, nákladově{4}}efektivní proces, který vytváří funkční ochranné obaly s texturovaným povrchem - ideální pro průmyslové,-objemové a cenově-citlivé aplikace. Tepelně tvarované je prémiový, přesný proces, který vytváří hladké, husté, vysoce-estetické obaly s úzkými tolerancemi - ideální pro spotřebitele-precizní a přesné aplikace.
Hlavní rozdíly jsou: (1) povrchová úprava - texturovaná vs. hladká; (2) tolerance - ±0,5-1 mm vs. ±0,2-0,5 mm; (3) tloušťka stěny - 1.5-10mm vs. 1-3mm; (4) cena o - 30-80 procent nižší za převod-tvarovaný; (5) aplikace - funkční/ochranné vs. prémiové/spotřebitelské. Oba procesy produkují plně recyklovatelné, kompostovatelné, udržitelné obaly vyrobené z recyklovaných nebo obnovitelných materiálů – výhoda udržitelnosti je stejná bez ohledu na proces.
Ve společnosti Hesheng vyrábíme jak přenosové{0}}formované, tak tepelně tvarované misky na buničinu, s více než desetiletými zkušenostmi v obou procesech. Nabízíme komplexní{2}}možnosti{3}} - návrh, nástroje, prototypování, testování, výrobu, kontrolu kvality a přizpůsobení - a jsme odhodláni vám pomoci vybrat ten správný proces pro vaši konkrétní aplikaci. Vždy vám doporučíme cenově-nejefektivnější řešení, které splní vaše požadavky - bez dalšího prodeje, bez zbytečné složitosti. Pokud si nejste jisti, který proces je pro váš produkt vhodný,kontaktujte Heshengův tým- rádi zhodnotíme váš produkt, poskytneme vzorky obou procesů a pomůžeme vám učinit informované rozhodnutí. Se správným partnerem a správným postupem může lisovaná buničina poskytnout potřebnou ochranu, estetiku a udržitelnost - za cenu, která dává vašemu podnikání smysl.